Gepostet auf 10/26/2026 von Fudar Official | Aufrufe: 52
Ein Kompaktleistungsschalter (MCCB) schützt elektrische Stromkreise vor Überlastungen und Kurzschlüssen. Im Inneren des Schalters muss der bewegliche Kontakt sicher mit seiner Kupferhalterung verbunden sein. Eine mangelhafte Verbindung kann zu einem vorzeitigen Ausfall der Kontaktbaugruppe führen.
Fudar untersuchte das Widerstandspunktschweißen, um Silber-Wolfram-Kontakte (AgW) ohne zusätzlichen Hartlotwerkstoff mit Kupfer zu verbinden. Dabei wird die bereits vorhandene Silberschicht des Kontakts zur Bildung der Verbindung genutzt.
Dieser Artikel erläutert, wie die Verbindung entsteht und wie Schweißstrom, Schweißzeit und Schweißdruck ihre Festigkeit beeinflussen.
AgW vereint eine gute elektrische und thermische Leitfähigkeit mit einer hohen Verschleiß- und Lichtbogenbeständigkeit. Diese Eigenschaften machen das Material für MCCB-Kontakte geeignet. Eine sichere Verbindung mit Kupfer kann jedoch schwierig sein.
Zu den gängigen Fügeverfahren gehören das Widerstandslöten und das Induktionslöten. Bei beiden Verfahren schmilzt ein Zusatzwerkstoff und fließt zwischen die Bauteile, um eine Verbindung herzustellen. In unserer Studie untersuchten wir, ob sich durch Widerstandspunktschweißen eine feste Verbindung ohne zusätzlichen Hartlotwerkstoff herstellen lässt.
Wir testeten AgW65-Kontakte und Brücken aus sauerstofffreiem TU2-Kupfer. Jeder Kontakt verfügte an seiner Fügefläche über eine etwa 0,05–0,2 mm dicke Silberschicht. Diese Oberfläche wies außerdem drei erhabene, zahnförmige Vorsprünge auf.
Während des Schweißens erzeugt der durch die Bauteile fließende Strom Wärme an der Kontaktstelle. Silber und Kupfer verbinden sich dort lokal zu einer Ag-Cu-Legierung, die zum Zusammenfügen der Bauteile beiträgt.
Der Druck hält die Bauteile ebenfalls zusammen und verändert ihre Form. Der Kontakt wird teilweise in die Kupferbrücke eingedrückt. Sowohl diese Formänderung als auch die Legierungsbildung tragen zur Festigkeit der Verbindung bei.
Für eine feste Verbindung muss das Verhältnis zwischen Wärme und Druck stimmen, wobei ausreichend Silber im Fügebereich erhalten bleiben soll. Wir untersuchten drei Faktoren: Schweißstrom, Schweißzeit und Schweißdruck.
| Schweißparameter | Wirksamer Bereich |
| Strom | 7,8–8,0 kA |
| Zeit | 180–200 ms |
| Schweißdruck | 0,25–0,4 MPa |
Diese Bereiche gelten für die in dieser Studie verwendeten Bauteile und Anlagen. Wir variierten jeweils einen Parameter, während die beiden anderen konstant blieben. Andere Baugruppen müssen gesondert validiert werden.
Der Strom beeinflusst die erzeugte Wärmemenge. Ein zu geringer Strom erzeugt möglicherweise nicht genügend Wärme für eine feste Verbindung. Ein zu hoher Strom kann zu Silberverlusten und in schweren Fällen zu Kontaktschäden oder Rissen führen.
Die Schweißzeit bestimmt, wie lange Wärme zugeführt wird. Eine zu kurze Schweißzeit liefert nicht genügend Wärme für eine feste Verbindung. Eine zu lange Schweißzeit kann die Fügestelle überhitzen und zu Silberverlusten führen.
Der Druck hält die Bauteile während des Schweißens in Kontakt. Ein zu geringer Druck kann lokale Überhitzung und Funkenbildung verursachen. Ein zu hoher Druck kann Silber aus der Fügestelle herauspressen und dadurch die Verbindung des Kontakts mit dem Kupfer erschweren.
Für Scherversuche wählten wir nach dem Zufallsprinzip 10 Baugruppen mit insgesamt 20 Kontakten aus. Bei dieser Prüfung wird gemessen, welche seitliche Kraft erforderlich ist, um den Kontakt von der Brücke zu trennen. Die gemessenen Scherkräfte lagen zwischen 1.923 und 2.488 N.
Außerdem untersuchten wir einen Querschnitt der Verbindung unter dem Mikroskop. Dabei zeigte sich, dass der Kontakt in die Kupferbrücke eingebettet war und zwischen den beiden Bauteilen kein offensichtlicher Spalt vorhanden war, wie unten dargestellt.
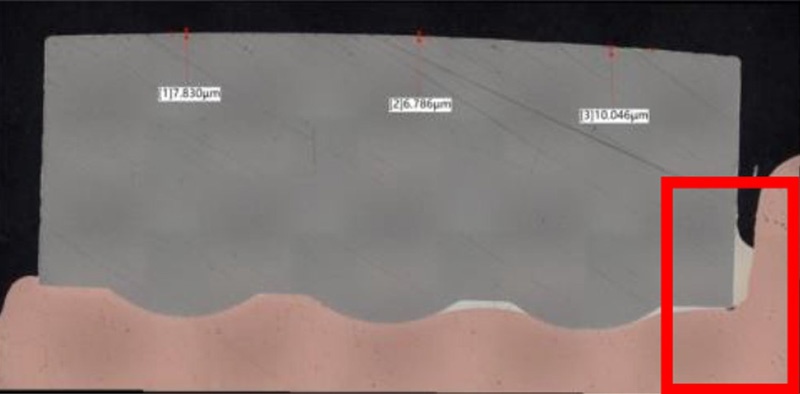
Abbildung 1. Querschnitt des geschweißten Kontakts und der Kupferbrücke.
Nach dem Scherversuch haftete weiterhin Kupfer am abgetrennten AgW-Kontakt, während Silber auf der Kupferbrücke verblieb. Bei der Analyse der Fügestelle und der angrenzenden Bereiche wurden ebenfalls sowohl Silber als auch Kupfer nachgewiesen. Zusammengenommen stimmten diese Ergebnisse mit der Bildung einer Ag-Cu-Legierung an der Fügestelle überein.
Die Baugruppen erfüllten außerdem die Kundenanforderungen bei Ausschaltprüfungen von Leistungsschaltern, mit denen die Fähigkeit des Schalters zur Stromunterbrechung bewertet wird.
Bei der untersuchten AgW65-Kupfer-Baugruppe führte das Widerstandspunktschweißen zu festen Verbindungen, ohne dass zusätzlicher Hartlotwerkstoff erforderlich war. Das Verfahren eignet sich zudem für die automatisierte Fertigung.
Die Ergebnisse zeigen, warum das Kontaktdesign und die Schweißbedingungen gemeinsam betrachtet werden müssen. Entscheidend waren der Erhalt einer ausreichenden Silbermenge im Fügebereich und das richtige Verhältnis zwischen Wärme und Druck. Bei anderen Kontaktdesigns muss das Verfahren durch Verbindungsprüfungen und die entsprechenden Leistungsschalterprüfungen validiert werden.
Wenn Sie Fragen zu Kontaktbaugruppen für MCCBs haben, können Sie sich gerne über unsere Kontaktseite an uns wenden.
Bitte füllen Sie das untenstehende Formular aus. Unser Vertriebsteam steht Ihnen bei Fragen und Anfragen gerne zur Verfügung.

