Gepostet auf 9/3/2026 von Fudar Official | Aufrufe: 75
Hermetisch abgedichtete Relais werden häufig in Flugzeugen, Satelliten, Trägerraketen und anderen Luft- und Raumfahrtsystemen eingesetzt, wo sie extremen Temperaturen, Strahlung, Vibrationen und anderen anspruchsvollen Bedingungen ausgesetzt sein können. In diesen Anwendungen ist eine zuverlässige Schaltfunktion unerlässlich.
Elektrische Kontakte sind für den Betrieb von Relais von zentraler Bedeutung, da sie den externen Stromkreis schließen und unterbrechen. Bei wiederholten Schaltvorgängen können Lichtbögen, lokale Erwärmung und mechanischer Verschleiß die Kontaktoberfläche abtragen, den Kontaktwiderstand erhöhen, Materialübertragungen verursachen oder sogar zum Verschweißen der Kontakte führen. Diese Herausforderungen werden schwieriger zu bewältigen, je kleiner elektrische Komponenten werden und je höher die Schaltlasten steigen.
Kontaktwerkstoffe für hermetisch abgedichtete Relais müssen daher elektrische Leitfähigkeit und mechanische Festigkeit mit Beständigkeit gegen Lichtbogenerosion, Kontaktschweißen und mechanischen Verschleiß verbinden.
Um dieses Gleichgewicht zu untersuchen, verglich Fudar Alloy konventionelles AgCdO12 mit einer modifizierten Formulierung, um zu bewerten, wie sich Unterschiede in Zusammensetzung und Mikrostruktur auf spezifischen Widerstand, Zugfestigkeit, Materialverlust, Schweißverhalten und elektrische Lebensdauer auswirkten.
Beide Materialien wurden durch interne Oxidation hergestellt. Ihre Zusammensetzungen sind in Tabelle 1 dargestellt.
Tabelle 1. Zusammensetzungen der konventionellen und modifizierten AgCdO12-Werkstoffe
| Werkstoff | Ag (Gew.-%) | CdO (Gew.-%) | Additive (Gew.-%) |
| Konventionelles AgCdO12 | 88 | 12 | Keine |
| Modifiziertes AgCdO12 | 88 | 10.5 | 1.5 |
Die modifizierte Formulierung behielt den gleichen Silberanteil bei und ersetzte 1,5 Gew.-% CdO durch ausgewählte Additive. Beide Materialien wurden zu Silberlegierungsdraht verarbeitet und anschließend zu Kontakt-Nieten für die Prüfung geformt.
Die Bewertung umfasste:
Die simulierte Schaltprüfung wurde über 10.000 Schaltvorgänge bei einer induktiven Last von 250 VAC und 20 A durchgeführt. Verwendet wurden ein Tastverhältnis von 50 %, eine Nennkontaktkraft von 100 gf und ein Kontaktabstand von 2 mm.
Für die Prüfung auf Relaisebene wurden die Kontakt-Nieten in hermetisch abgedichtete Relais eingebaut und bei Raumtemperatur mit einer ohmschen Last von 250 VAC und 10 A betrieben. Die Prüfung verwendete einen Zyklus von 1 s Ein/1 s Aus mit einem Zielwert von 100.000 Schaltvorgängen.
Die Abbildungen 1 und 2 zeigen einen deutlichen Unterschied in der Mikrostruktur: Das modifizierte AgCdO12 enthält gröbere Oxidpartikel als der konventionelle Werkstoff.
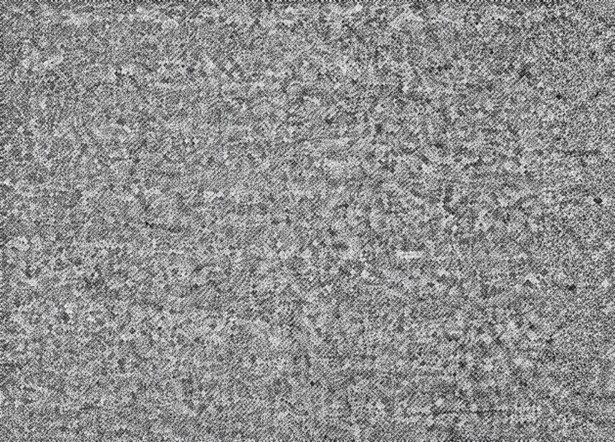
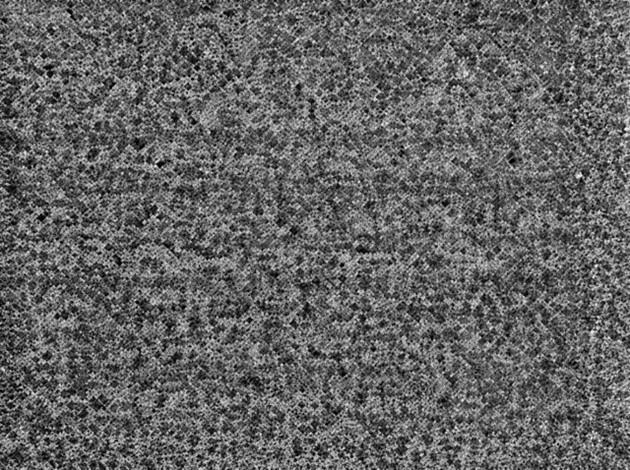
Während der internen Oxidation reagieren die Additive langsamer mit Sauerstoff. Dadurch wird die Bildung neuer Oxidpartikel begrenzt, sodass die bereits gebildeten Partikel stärker wachsen können.
Mechanische und elektrische Prüfungen zeigten, dass das modifizierte AgCdO12 eine höhere Zugfestigkeit und einen geringeren spezifischen Widerstand als der konventionelle Werkstoff aufwies.
Die Additive fördern während der Sinterung eine effektivere Bindung von Silber und CdO und erzeugen einen dichteren Werkstoff mit weniger inneren Poren. Diese stärkere innere Struktur trägt zur Erklärung der höheren Zugfestigkeit bei.
In einem Metallmatrix-Verbundwerkstoff können Elektronen an den Grenzflächen zwischen der Silbermatrix und den Oxidpartikeln gestreut werden. Die gröberen Partikel können diese Streuung verringern, sodass der Strom leichter durch die Silbermatrix fließen kann.
In der Praxis trägt ein geringerer spezifischer Widerstand dazu bei, die Widerstandserwärmung zu begrenzen, während eine stärkere innere Bindung den Kontakt weniger anfällig für mechanische Schäden und Lichtbogenerosion während des Schaltens macht.
Wiederholte Lichtbögen können Material an der Kontaktoberfläche schmelzen oder verdampfen, was zu Materialübertragungen, Rissbildung und einem allmählichen Materialverlust führt.
Abbildung 3 zeigt einen durchschnittlichen Massenverlust von 11,3 mg für konventionelles AgCdO12 und 8,9 mg für den modifizierten Werkstoff. Unter denselben Prüfbedingungen entspricht dies einer Reduzierung von etwa 21 %.
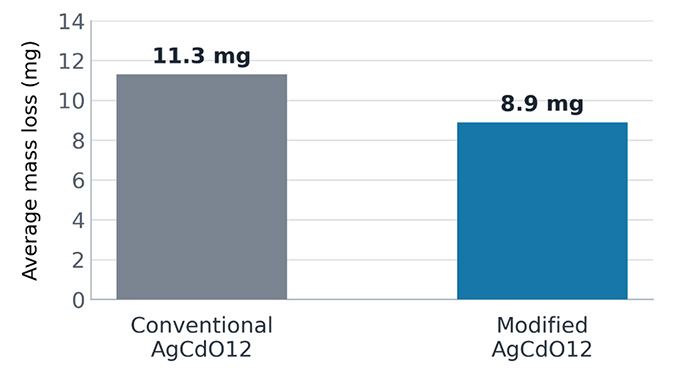
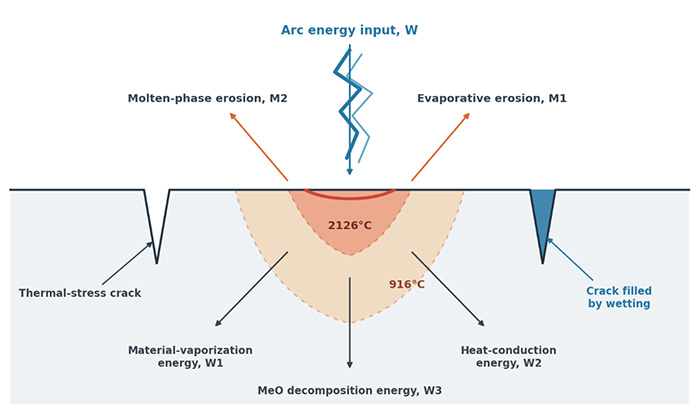
Abbildung 4 veranschaulicht die Lichtbogenerosion an einem Silber-Metalloxid-Kontakt (AgMeO). Wenn die Schmelze nach dem Erlöschen des Lichtbogens abkühlt, erzeugen Unterschiede in der thermischen Ausdehnung zwischen den Phasen innere Spannungen. Dies kann Oberflächenrisse auslösen oder vergrößern, die oberflächennahe Struktur lockern und den Materialverlust erhöhen.
Vor diesem Hintergrund können drei Merkmale des modifizierten Werkstoffs seinen geringeren Massenverlust erklären:
Zusammen tragen diese Mechanismen dazu bei, den Materialverlust bei wiederholter Lichtbogenbildung zu reduzieren.
Beim konventionellen AgCdO12 stieg die Schweißkraft während der Schaltzyklen von 14 auf 69 gf. Wenn sie die zum Öffnen des Relais verfügbare Kraft überschreitet, können sich die Kontakte möglicherweise nicht zuverlässig öffnen. Beim modifizierten Werkstoff lag die Schweißkraft zwischen 3 und 12 gf und blieb im Allgemeinen unter 10 gf.
Bei hohen Temperaturen kann sich das CdO im konventionellen Werkstoff zersetzen und eine AgCd-Legierungsschicht mit höherem Widerstand bilden. Mit zunehmender Dicke dieser Schicht steigen die lokale Erwärmung und das Risiko des Kontaktschweißens.
Beim modifizierten Werkstoff trägt der geringere spezifische Widerstand zur Reduzierung der Erwärmung bei, während eine durch die Additive gebildete spröde Oxidschicht beim Schließen des Kontakts aufbrechen und frisches Material freilegen kann. Zusammen tragen diese Effekte dazu bei, die Schweißkraft niedriger und stabiler zu halten.
Mit den modifizierten AgCdO12-Kontakt-Nieten ausgestattete hermetisch abgedichtete Relais erfüllten unter den angegebenen Prüfbedingungen das Ziel einer elektrischen Lebensdauer von 100.000 Schaltvorgängen.
Die Ergebnisse zeigen, dass die Zusammensetzung allein die Leistung von AgCdO nicht bestimmt. Auch die Verarbeitung beeinflusst die Größe der Oxidpartikel, die innere Bindung, das Vorhandensein innerer Poren und die Art und Weise, wie sich geschmolzenes Silber im Werkstoff verteilt.
Insgesamt wies der modifizierte Werkstoff gröbere Oxidpartikel, eine höhere Zugfestigkeit, einen geringeren spezifischen Widerstand, einen um etwa 21 % niedrigeren durchschnittlichen Massenverlust und eine stabilere Schweißkraft auf. Hermetisch abgedichtete Relais mit den modifizierten Kontakten erfüllten unter den angegebenen Bedingungen ebenfalls das Ziel einer elektrischen Lebensdauer von 100.000 Schaltvorgängen.
Diese Ergebnisse gelten spezifisch für die hier untersuchten Werkstoffe und Prüfbedingungen. Die tatsächliche Leistung hängt auch vom Relaisdesign, der Schaltlast, der Betriebsumgebung und der Qualität der Befestigung ab. Anwendungsspezifische Prüfungen bleiben daher unerlässlich.
Fudar Alloy unterstützt Anwendungen für hermetisch abgedichtete Relais mit Werkstoffauswahl, Kontaktdesign, Fertigung und Validierung. Kontaktieren Sie unser Team, um Ihre Anforderungen zu besprechen
Bitte füllen Sie das untenstehende Formular aus. Unser Vertriebsteam steht Ihnen bei Fragen und Anfragen gerne zur Verfügung.

