Gepostet auf 9/14/2026 von Fudar Official | Aufrufe: 45
Les contacts tungstène-cuivre sont largement utilisés dans les klaxons automobiles, où les commutations fréquentes peuvent exposer la surface de contact à des arcs électriques répétés. Le point de fusion élevé et la dureté du tungstène le rendent particulièrement adapté à ces conditions exigeantes. Cependant, son usinabilité et sa soudabilité limitées rendent difficile sa transformation en composants de contact finis.
Um diese Herausforderung zu bewältigen, hat Fudar Alloy ein kontinuierliches Bandschweißverfahren entwickelt, bei dem die Materialschichten miteinander verbunden werden, bevor das verbundene Band zu einzelnen Kontakten geformt und geschnitten wird. Das Verfahren verbessert die Produktionseffizienz und die Maßhaltigkeit.
Automobil-Hupenkontakte schalten häufig, während Kontakte in LED-Beleuchtungsschaltungen hohen Einschaltströmen ausgesetzt sein können. Unter diesen Bedingungen können herkömmliche Kontakte auf Silber- oder Kupferbasis vorzeitig miteinander verschweißen. Eine Wolfram-Kupfer-Struktur kombiniert eine stabile, dem Lichtbogen zugewandte Wolframoberfläche mit einer leitfähigen Kupferstütze. Bei der konventionellen Fertigung werden einzelne Wolframstücke jedoch typischerweise im Ofen hartgelötet und mit Kupfernietkörpern verbunden. Da jede Baugruppe einzeln positioniert und gelötet werden muss, ist die Maßhaltigkeit schwer zu kontrollieren und das Verfahren eignet sich weniger für die automatisierte Großserienproduktion.
Das Verfahren verwendet drei Bänder mit übereinstimmenden Breiten der Fügeflächen: Wolfram für die Arbeitsfläche, BAg72Cu als primäres Hartlot und Kupfer als leitfähige Trägerschicht. Beim Hartlöten schmilzt das BAg72Cu-Lot zwischen Wolfram und Kupfer, ohne dass eines der Grundmaterialien schmilzt. Die übereinstimmenden Breiten sorgen dafür, dass die drei Schichten während des Durchlaufs durch die Produktionslinie ausgerichtet bleiben.
Die wichtigsten Material- und Prozessparameter sind nachstehend aufgeführt.
| Prozesselement | Technischer Bereich oder Option |
| Banddicken | Wolfram 0,3–1,0 mm; Kupfer 0,3–2,5 mm; BAg72Cu 0,03–0,10 mm |
| Bevorzugtes Wolframband | Breite 2–8 mm; W ≥ 99,5 Gew.-%; Dichte ≥ 19,2 g/cm³; Kornzahl ≥ 8.000/mm² |
| Primäre Hartlötbedingungen | 780–880 °C; Banddruck 50–500 N |
| Heizoptionen | Hoch- oder mittelfrequente Induktionserwärmung, Widerstandserwärmung oder direkte Erwärmung durch elektrischen Strom |
| Schutzatmosphäre | Wasserstoff, ein durch dissoziiertes Ammoniak erzeugtes Wasserstoff-Stickstoff-Gemisch, Argon oder Stickstoff |
Eine typische kontinuierliche Produktionssequenz umfasst fünf Hauptschritte:
Eine präzise Ausrichtung und der kontrollierte Druck halten die drei Schichten während des Hartlötens korrekt positioniert und in engem Kontakt, während die nicht oxidierende Atmosphäre die Materialoberflächen während der Erwärmung schützt.
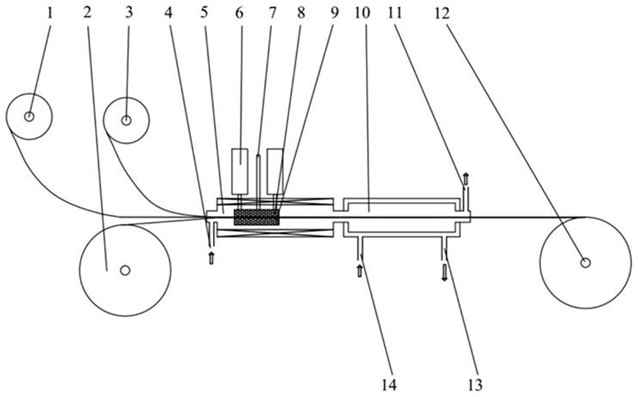
Abbildung 1. Kontinuierliche Druckhartlötlinie zum Verbinden des BAg72Cu-Lotbandes (1), des profilierten Kupferbandes (2) und des Wolframbandes (3), gefolgt von Kühlung und Bandaufwicklung.
Für Anwendungen, bei denen der Kontakt mit einem Kupferträger verschweißt wird, kann das Verfahren von Fudar Alloy vor dem abschließenden Formen und Schneiden einen zweiten kontinuierlichen Prozessschritt umfassen. Nach der Reinigung der Kupferunterseite des verbundenen Bandes wird ein Lotband mit niedrigerem Schmelzpunkt und entsprechender Breite an der Kupferoberfläche ausgerichtet und kontinuierlich auf dieser aufgeschmolzen. Das Lotband hat eine spezifizierte Dicke von 0,02–0,10 mm und wird bei 650–850 °C in einer nicht oxidierenden Atmosphäre aufgeschmolzen.
Geeignete sekundäre Lotmaterialien sind BAg15CuP, BAg45CuZn, BAg60CuSn, BAg34CuZnSn und BAg40CuZnSnNi. Die zusätzliche Schicht erzeugt eine schweißbare Schnittstelle auf der Kupferseite, sodass der fertige Kontakt mit dem Träger verschweißt statt vernietet werden kann. Durch den Wegfall des Nietvorgangs können Spalten an der Verbindungsstelle reduziert und das Risiko einer Verformung oder Rissbildung des Wolframs während der Montage verringert werden.
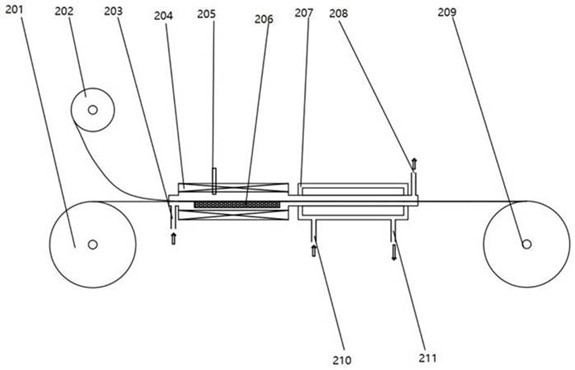
Abbildung 2. Kontinuierliches Verfahren zum Aufbringen des BAg15CuP-Lotbandes (202) auf die Kupferseite des verbundenen Wolfram-Kupfer-Profils (201).
Fudar Alloy demonstrierte das kontinuierliche Bandschweißverfahren anhand von zwei repräsentativen Kontaktkonfigurationen.
T-förmiger Kontakt für Automobilhupen
Das erste Design kombiniert ein 4 mm breites und 0,5 mm dickes Wolframband mit einem 4 mm breiten BAg72Cu-Lotband mit einer Dicke von 0,05 ± 0,01 mm. Das T-förmige TU1-Kupferprofil misst 4 mm × 0,5 mm und besitzt einen Schenkel von 2 mm × 1 mm.
Nach der Reinigung werden die drei Bänder durch Hochfrequenzerwärmung bei 805 ± 5 °C unter einem Druck von 100 N in einer durch dissoziiertes Ammoniak erzeugten schützenden Wasserstoff-Stickstoff-Atmosphäre kontinuierlich hartgelötet. Anschließend wird das verbundene Band auf sein endgültiges Profil gezogen, auf Längen von 4 mm gesägt und für Automobilhupenanwendungen mit Kupferträgern vernietet.
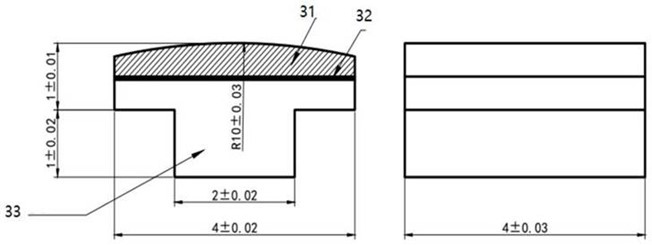
Abbildung 3. Querschnitt des T-förmigen Automobilhupenkontakts: Wolfram-Arbeitsschicht (31), BAg72Cu-Hartlotschicht (32) und Kupferträger (33).
Kontaktdesign mit einer sekundären Verbindungsschicht
Das zweite Design verwendet ein 3 mm breites und 0,5 mm dickes Wolframband, ein 3 mm breites BAg72Cu-Band mit einer Dicke von 0,05 ± 0,01 mm sowie ein geripptes TU1-Kupferprofil mit 3 mm × 0,5 mm. Die primäre Hartlötstufe verwendet dieselbe Hochfrequenzerwärmung, einen Druck von 100 N, eine Temperatur von 805 ± 5 °C und dieselbe Schutzatmosphäre wie das erste Design.
Anschließend wird ein BAg15CuP-Band mit einer Dicke von 0,03 ± 0,01 mm bei 750 ± 3 °C in einer durch dissoziiertes Ammoniak erzeugten Schutzatmosphäre mit der Kupferseite verschmolzen. Der Gasdurchfluss wird bei 1,5 m³/h gehalten, während sich das Band mit 0,9–1,0 m/min bewegt. Das Verbundband wird auf 3 mm × 1 mm profiliert gewalzt, durch Stanzen in Längen von 3 mm geschnitten und für den Einsatz in Automobilhupenkontakten oder Lichtbogenkontakten in LED-Lampen mit Kupferkomponenten punktverschweißt.
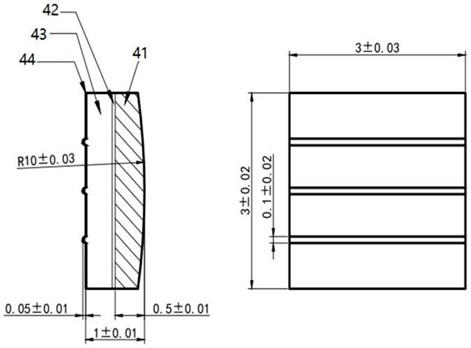
Abbildung 4. Querschnitt des Kontakts mit einer sekundären Verbindungsschicht: Wolfram-Arbeitsschicht (41), BAg72Cu-Hartlotschicht (42), Kupferträger (43) und BAg15CuP-Verbindungsschicht (44).
Bei beiden Konfigurationen überstieg die elektrische Lebensdauer 100.000 Schaltvorgänge, mit einer Dickentoleranz von ±0,01 mm und einer Breitentoleranz von ±0,02 mm. Das Ergebnis zur elektrischen Lebensdauer bezieht sich auf die spezifischen Materialien, Strukturen und Prüfbedingungen dieser Konfigurationen. Im Vergleich dazu wird für das konventionelle Verfahren des Hartlötens einzelner Teile im Ofen eine Maßgenauigkeit von ±0,05 mm angegeben.
Die Kontrolle der Ausrichtung und Formgebung bereits auf Bandebene macht das Verfahren besonders geeignet für die automatisierte Großserienproduktion. Der Kupferträger kann als T-Profil ausgeführt oder mit mehreren Rippen, Nuten oder strukturierten Merkmalen gestaltet werden, um verschiedene Niet- und Schweißverfahren zu unterstützen. Eine optionale Verbindungsschicht kann zudem eine geschweißte Montage ermöglichen, sodass Kontaktstruktur und Fügeverfahren an die jeweiligen Anwendungsanforderungen angepasst werden können.
Wenn Sie über Wolfram-Kupfer-Kontaktstrukturen, Verbindungsmethoden oder Anwendungsanforderungen sprechen möchten, kontaktieren Sie das Fudar-Alloy-Team.
Bitte füllen Sie das untenstehende Formular aus. Unser Vertriebsteam steht Ihnen bei Fragen und Anfragen gerne zur Verfügung.

